


Spørg tre personer, hvad "galvanisering af et hjulnav" indebærer, og du vil få tre forskellige svar. En genopbygger kan betyde selektiv plettering for at bringe en slidt spindel tilbage til størrelse. En butiksejer kan betyde at sende rustne navhuse ud efter et frisk zinklag. En reservedelskøber kan simpelthen mene en navsamling, der allerede ankommer coated og klar til at trykke i. Alle tre er legitime, og de mødes på samme punkt: en coating skal holde vejsalt væk fra stål uden at forstyrre tolerancerne, der lader et hjul køre sandt.
Vi har brugt lang tid på at bygge hjulnavsamlinger, så vi har en tendens til at behandle plettering som et procesvindue frem for et kosmetisk tilføjelsesmodul. Noterne nedenfor er, hvordan vi tænker om det, og hvad vi gerne ville vide, hvis det var os, der købte.
En navsamling er en stak overflader med meget forskellige job. Flangen bærer hjulet og bremserotoren. Huset holder lejet. Knopperne klemmer alt sammen. På de fleste moderne enheder sender en magnetisk indkoderring eller et sensorvindue hjulhastighedsdata til ABS-modulet. Galvanisering berører flere af disse overflader, og målet er næsten altid det samme: en barriere, der overlever vinterlage, grus og mange års varmecykling.
Fordelen er let at se på støbte eller smedede huse og på blotlagt hardware. Korrosion starter normalt ved kanter, porøsitet og skåret maling og kryber derefter ind under den omgivende belægning. Et korrekt påført zinklag forsinker den start og bremser spredningen, når den begynder. Knopper og monteringsbolte vinder endnu mere, fordi en afrundet, rusten møtrik er et vejsideproblem frem for et værkstedsproblem.
Lige så vigtigt er det at vide, hvilke overflader der skal holde sig ude af badet:
Den skelnen, der betyder mest, er elektrolytisk versus ikke-elektrolytisk. Forzinkning bruger strøm og genererer brint ved delens overflade. Zink-flake dip-spin belægninger og e-coat gør ikke. På dele med høj hårdhed som f.eks. knopper og visse spindler afgør den enkelte forskel, om en bagning efter plade er obligatorisk, eller om en anden kemi giver mere mening fra starten.
Tabellen nedenfor opsummerer de finish, vi oftest ser specificeret på navkomponenter. Tallene er industriområder for at hjælpe med tidlige samtaler, ikke en specifikation for nogen bestemt del.
| Afslut | Typisk tykkelse | Saltspray boldbane (ASTM B117) | Hvor den passer på et nav |
|---|---|---|---|
| Alkalisk zink med passivering | 8-12 mikron | 300-500 timer til rød rust | Støbte eller smedede huse, generelle eftermarkedssamlinger |
| Syre zink (chlorid) | 5-10 mikron | 150-300 timer | Lyse stålflanger med lavt kulstofindhold, hvor dækning betyder mere end ekstrem korrosionsbestandighed |
| Zink-nikkel (12-15 % nikkel) | 8-15 mikron | 700-1.000 timer | Spindler og nav sælges til tunge saltbåndsmarkeder |
| Zink-flage dip-spin | 8-12 mikron | 500-1.000 timer | Knopper og fastgørelsesanordninger og dele, hvor brintskørhed er et problem |
| E-coat eller pulverlak | 20-60 mikron | System afhængig | Yderhus udseende, med kontrollerede overflader maskeret |
En holdbar belægning er for det meste forberedelse. Spring en skylning over, eller efterlad en film af tegneolie i et blindt hul, og den bedste badkemi vil stadig blive blæret. En typisk linje kører sådan her:
Maskering er det trin, der stille og roligt afgør, om delen virker. En prop, der skifter en halv millimeter, kan efterlade en tynd ring af aflejringer på et lejesæde, og den ring er nok til at ændre prespasningskraften. For et nærmere kig på, hvordan disse overflader håndteres i produktionen, er vores noter vedr overfladebehandling ved fremstilling af navmontage gå mere i detaljer.
Højstyrke nitter og hærdede spindler absorberer brint under elektrolytisk plettering og kan revne timer eller dage senere, nogle gange uden belastning af delen. Reliefbagning inden for et defineret vindue efter plettering er standardstyringen. Hvor risikoen er høj, fjerner en ikke-elektrolytisk zinkflage-belægning problemet i stedet for at håndtere det.
Ti mikron per side betyder tyve mikrometer i diameter. På et lejehus er det forskellen mellem en korrekt interferenspasning og en, der enten drejer eller knækker huset under installationen. Enhver belægning på en boring bør være en bevidst beslutning med en tegningstolerance bag sig.
Enkoderringe og sensorvinduer er utilgivelige. En vildfaren aflejring på det magnetiske spor, eller plettering, der bygger bro over sensorgabet, kan producere et uregelmæssigt hjulhastighedssignal, der ligner en ABS-fejl og aldrig bliver sporet tilbage til coateren.
En skinnende overflade skjuler porøsitet, overlapninger og grater ret godt, i hvert fald indtil den første vinter. Korrosion, der starter under en god belægning, spreder sig længere end korrosion på bart stål, så substratkvaliteten sætter stadig loftet for belægningens ydeevne.
Geografi gør det meste af arbejdet her. Et knudepunkt, der tilbringer sit liv i Michigan, Ontario eller det nordøstlige USA, ser langt mere klorid end et i Arizona, og belægningsspecifikationen burde afspejle det. Belastningen betyder lige så meget: Et fornav på et halvt ton pickup og et lastbilnav på et ton kan dele en finishfamilie og har stadig brug for forskellige forbehandlings- og bageplaner på grund af studshårdhed og snittykkelse.
Til lette lastbiler og SUV-anvendelser foran, afbalancerer et nav med fem eller seks luge med et zinklag i mellemtykkelse normalt omkostninger mod levetid. Toyota-stil fire-lug frontenheder, såsom samlingen, der dækker 4Runner, FJ Cruiser og Tacoma applikationer, er et godt eksempel på en del, hvor maskerede boringer og en ren flangeflade betyder mere end et par ekstra mikrometer aflejring.
 HANHUB 515040 Forhjulsnav og lejesamling Fire-lug frontsamling til 4Runner, FJ Cruiser, Tacoma, GX460 og GX470; relevant, når rene flangeflader og maskerede boringer har betydning. Se produkt →
Bagnavssamlinger fortjener deres egen samtale. På mange enheder i 512-serien sidder encoderen på flangesiden, så belægningsspørgsmålet handler mindre om tykkelse og mere om at holde magnetbanen absolut ren gennem rengøring, plettering og passivering. En bagerste enhed, der består bænkkontrol og derefter kaster en hastighedssensorkode, er næsten altid et maskeringsproblem, ikke et lejeproblem.
 HANHUB 512633 Baghjulsnav og lejesamling Fem-lug ABS-bagkonstruktion til 2017-2020 CR-V, velegnet til applikationer bagpå, hvor renhed på encodersiden og korrekt maskering er kritisk. Se produkt →
Kraftige pickupper og lastbiler med chassis-førerhus sidder i den anden ende. Otte og ti lug-enheder bærer højere hjulbelastninger, tykkere knopper og mere eksponeret bearbejdet overflade, som skubber specifikationerne mod zink-nikkel eller et zink-flage-system plus en reliefbage. Enheder bygget til F-450 og F-550 Super Duty applikationer er typiske for denne gruppe, hvor pletteringsbeslutningen virkelig er en holdbarhedsbeslutning.
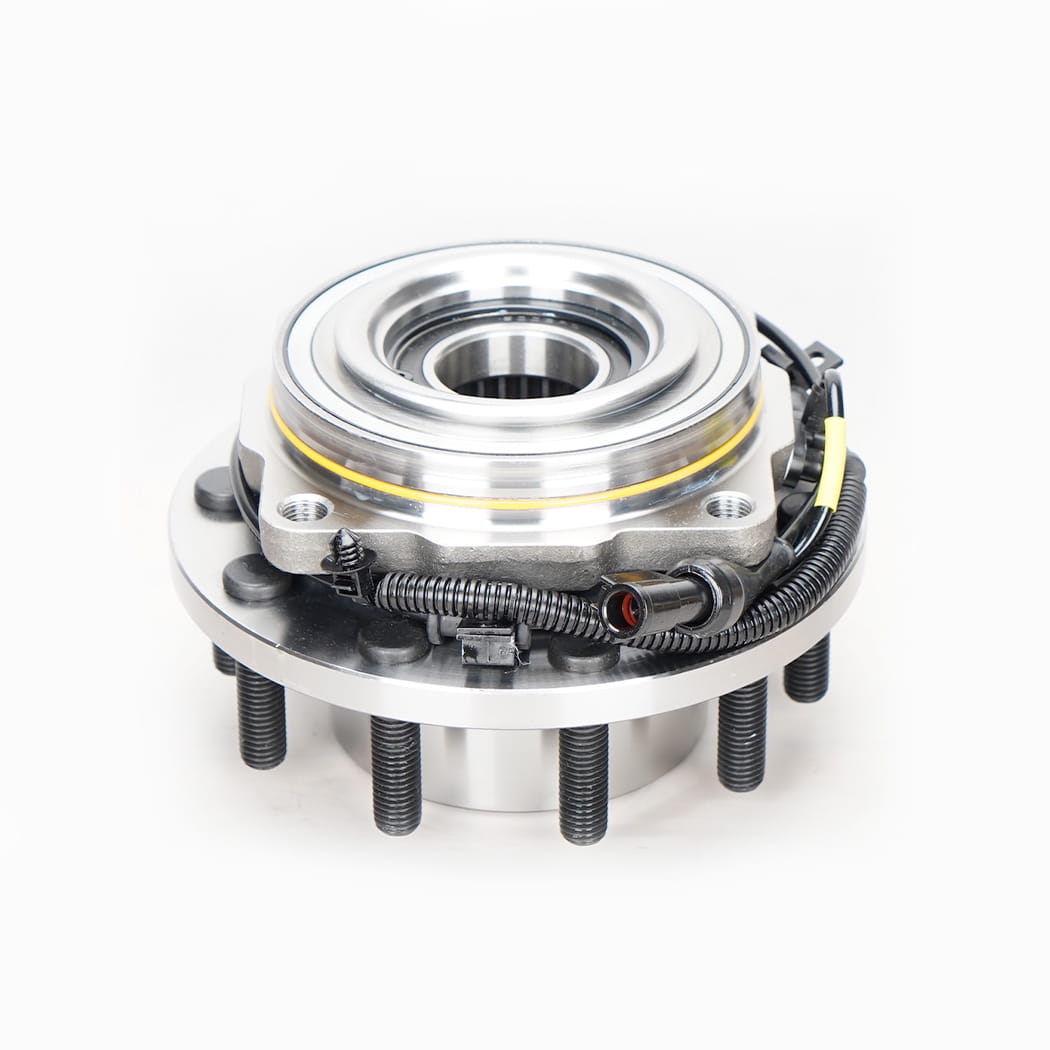 HANHUB 515083 Forhjulsnav og lejesamling Ti-lugt frontsamling til 2005-2010 F-450 og F-550 Super Duty, relevant til tunge applikationer, hvor pletteringsholdbarhed er et centralt problem. Se produkt →
Hvis du kvalificerer en leverandør, vil en håndfuld spørgsmål fortælle dig mere end en brochure:
Vores eget svar starter med, at selve navet er lavet in-house, med værktøj, emballage og et testlaboratorium under samme tag, hvorfor vi kan holde et beklædningsvindue tæt i stedet for at forhandle det bagefter. Du kan se opsætningen på vores fabriksside . For nordamerikanske kunder løber lager og service gennem vores tilknyttede distributionsselskab i Novi, Michigan, hvor de fleste pletteringsspørgsmål bliver til praktiske svar om leveringstid og blandede paller.
Galvanisering af et hjulnav er ikke et dekorativt trin, der er boltet på enden af en produktionslinje. Det er en kontrolleret proces, der beskytter stål under de værste forhold, et køretøj vil møde, og det virker kun, når maskering, tykkelse, bagning og inspektion stemmer overens med hinanden. Få de fire på linje, og belægningen forsvinder i baggrunden, hvilket er præcis, hvad en god finish skal gøre.
• ADD: 42705 Grand River Avenue, Suite 201, Novi. Michigan 48375, USA.
© Copyright 2017 Hangzhou Hanji Auto Parts.co., Ltd. All Rights Reserved. Wheel Hub Unit Producent


